
 全部产品
 进店逛逛
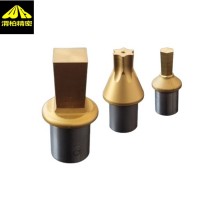
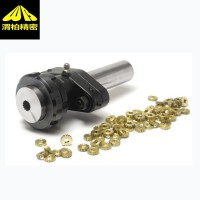
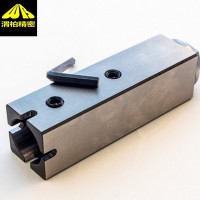
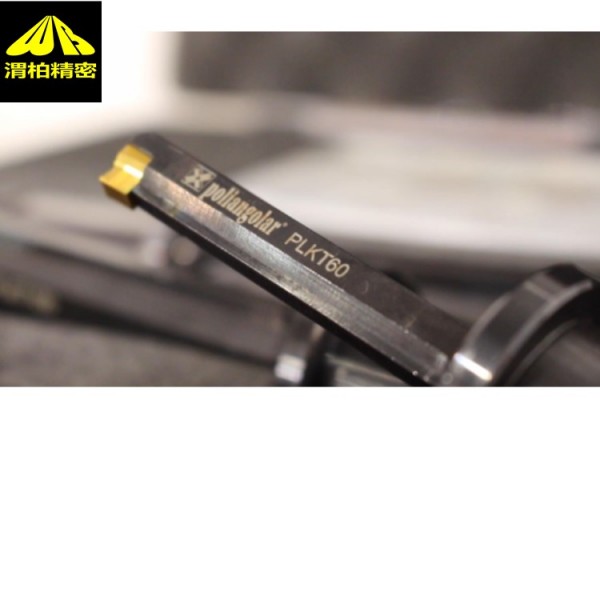
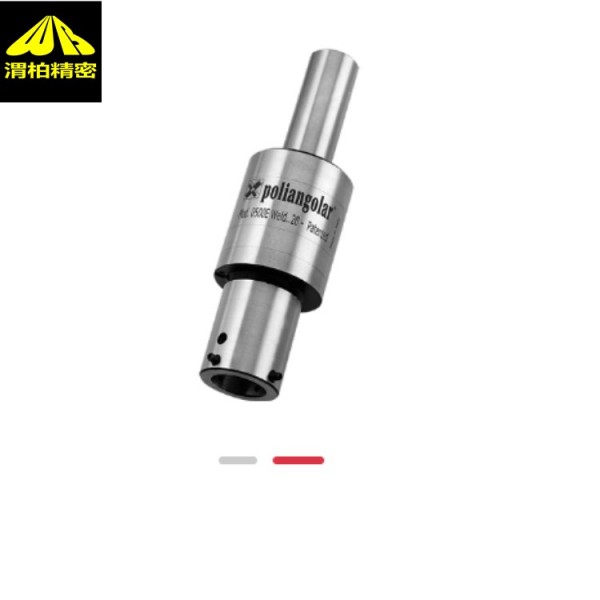
意大利Poliangolar旋转拉刀/普力安六方六方拉刀:
Poliangolar设备配备完全密封的轴承,因此不需要定期润滑。
Poliangolar器具完全无需调整。机床的对准极其重要,事实上,设备相对于工件的任何未对准都是刀具破损以及产生不正确形状的主要原因。
要将设备与正在加工的工件一起放置在转塔(或工作中心上的机床主轴)的中心,只需插入设备并将其锁定即可。
冷却剂和油
流体在摆式拉削中起着次要作用,因为它通常是一种低温加工工艺。
但建议使用切削油或传统的水基冷却液。
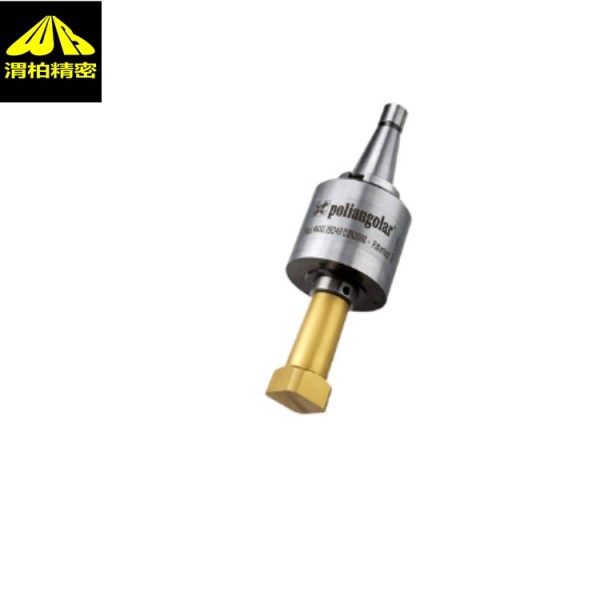
意大利Poliangolar旋转拉刀加工参数:
方向/对准杆
定向杆用于将拉刀定向或对准工件。
当在刳刨机上使用时,该设备在机器主体旋转时将拉床的刀架锁定在止动杆上。
在车床上,杠杆使拉刀和待加工工件一起旋转,而设备主体保持静止。
圈数和进度
影响加工速度和进度的因素有很多,包括材料、预钻孔直径和待加工型材的形状。
在工件和刀具接触的初始阶段,好将转速设置在 50 到 100 rpm 之间(前进可以保持在加工速度),直到拉刀完全进入工件:它们就足够了10 毫米六角形深度为 0.5 毫米。然后您可以将汽车调至的转速。
此措施将避免在工件表面上跳动,并降低刀具碎裂或破损的风险。
通过降低进给速度可以获得更好的工件光洁度。
退出工件时缩回刀具时,使用 2 或 3 毫米/转的进给速度,保持相同的转数。
意大利Poliangolar旋转拉刀技术支持:
提供了使用摆式拉削成功创建各种多边形(/槽和外部轮廓)的一些基本规则和注意事项,这需要使用两个组件:拉削装置(刀架)和“工具(拉刀)” 。
摆拉削工艺可以在任何机床上进行,无论是传统机床(手动车床)还是 CNC 数控机床。
区别是,在车床上,Poliangolar装置是静止的,待加工的工件旋转,反之亦然,在加工中心和铣床上,该装置在机床主轴中旋转,而工件是静止的。
陕西渭柏精密机械有限公司位于世界贸易中心-古丝绸之路起点-古城西安。国际贸易与进出口代理,主营机床附件及数控刀具、量具、磨具等德国、瑞士、意大利等欧洲品牌。原装、货真价实、诚实经营。
部分代理品牌如下:
德国Hornung压力调节器、德国Hornung双级减压阀
瑞典bahco棘轮扳手、瑞典bahco数显扭矩扳手、扭力扳手
瑞士IBAG电主轴、ibag大型主轴、瑞士IBAG主轴,ibag高速电主轴
瑞士Diebold夹头、收缩夹头、瑞士Diebold动力卡盘
pokolm整体硬质合金铣刀、pokolm可转位刀片
瑞士DIEBOLD收缩装置
德国Kemmer Prazision槽刀
德国SOMMER抓手、气动抓手、德国SOMMER气缸、旋转气缸,直线式气缸
德国Dieterle铣刀、螺纹铣刀
挪威Lilaas推进器,
德国RICHTER中心架
OTT-JAKOB主轴拉刀机构
维可VOLKEL螺纹切削工具
ZEUS滚花轮
意大利FPZ 鼓风机、意大利FPZ计量泵
美国MILLER氩弧焊机、焊机
法国Plastiform/测量复制胶、Rivelec Plastiform复制胶泥
法国Plastiform打膜胶、Rivelec Plastiform仿形胶泥
SCOTTI顶针
NOVA动力刀座、 NOVA刀座
美国ACT测试面板、测试板、美国ACT汽车认证橘皮板、桔皮板
奥地利Maykestag铣刀、高速铣刀、整体硬质合金铣刀、奥地利Maykestag钻头、硬质合金钻头
德国BOGEN磁环
瑞士UTILIS刀杆、瑞士UTILIS刀杆
德国MicroCentric夹头、MicroCentric夹具
瑞士ATS捆扎材料
UMT内冷钻头、麻花钻、中心钻
美国micro 100铣刀、立铣刀、端面铣刀、美国micro 100整体硬质合金镗刀
德国WEH连接器、快速连接器
德国Helios preisser千分尺、量具、德国Helios preisser比较仪
KAFER测厚仪
瑞士SPHINX内冷微型钻头、瑞士微钻sphinx、瑞士SPHINX不锈钢微型钻头,微型深孔钻
瑞士SPHINX微型阶梯钻头 钟表机芯钻头 非标微钻
意大利REV键槽插削动力刀座、意大利REV键槽动力头、
意大利GERARDI驱动工具
美国K&Y金刚石刀具、美国K&Y金刚石车刀
美国IDEX过滤器
波兰PROMOTECH斜边机、 刨边机
德国STROMAG联轴器、德国STROMAG凸轮开关德国Kiepe拉绳开关、急停开关、安全开关